На этой странице5
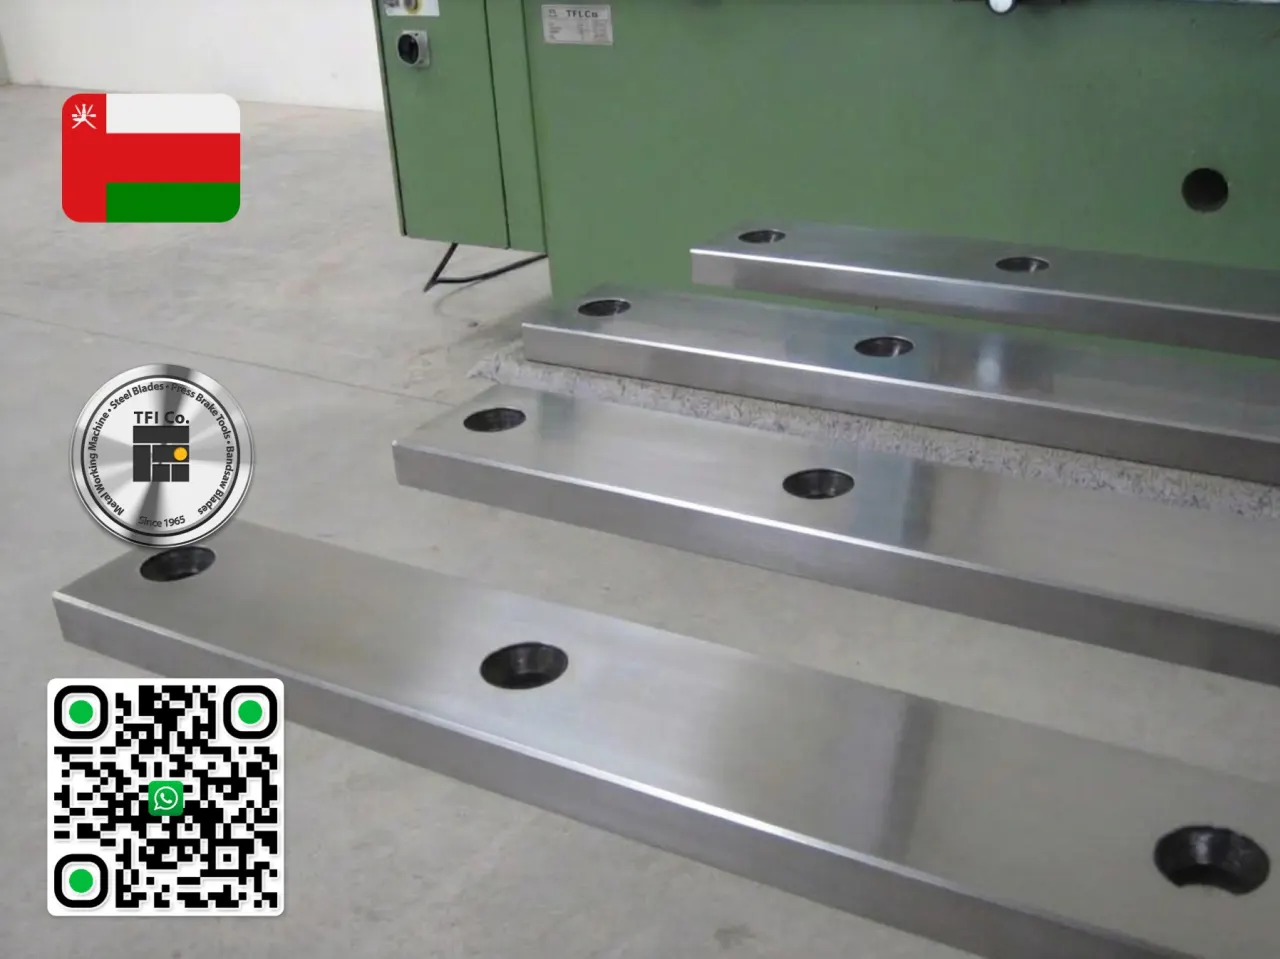
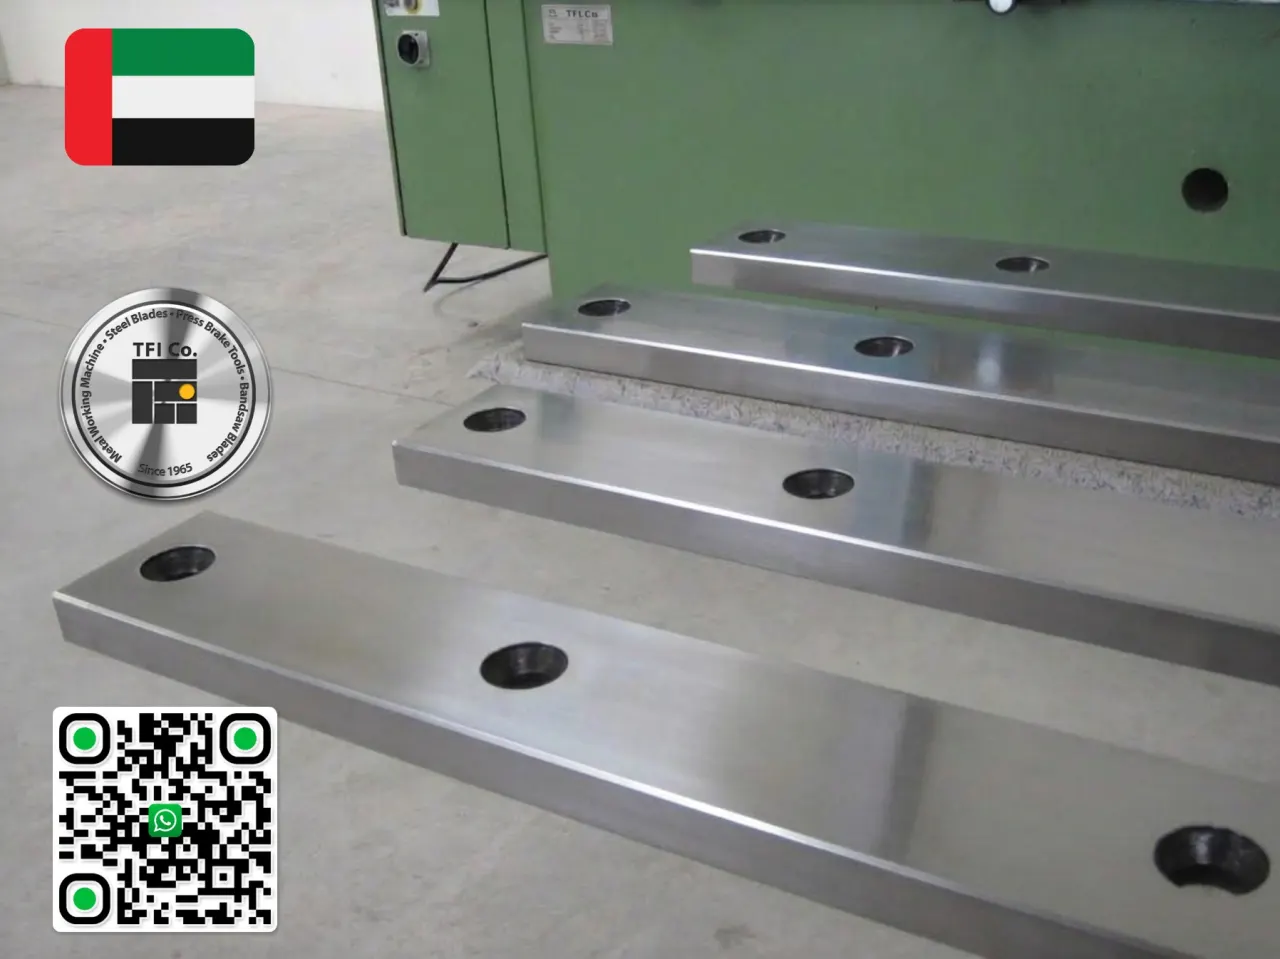
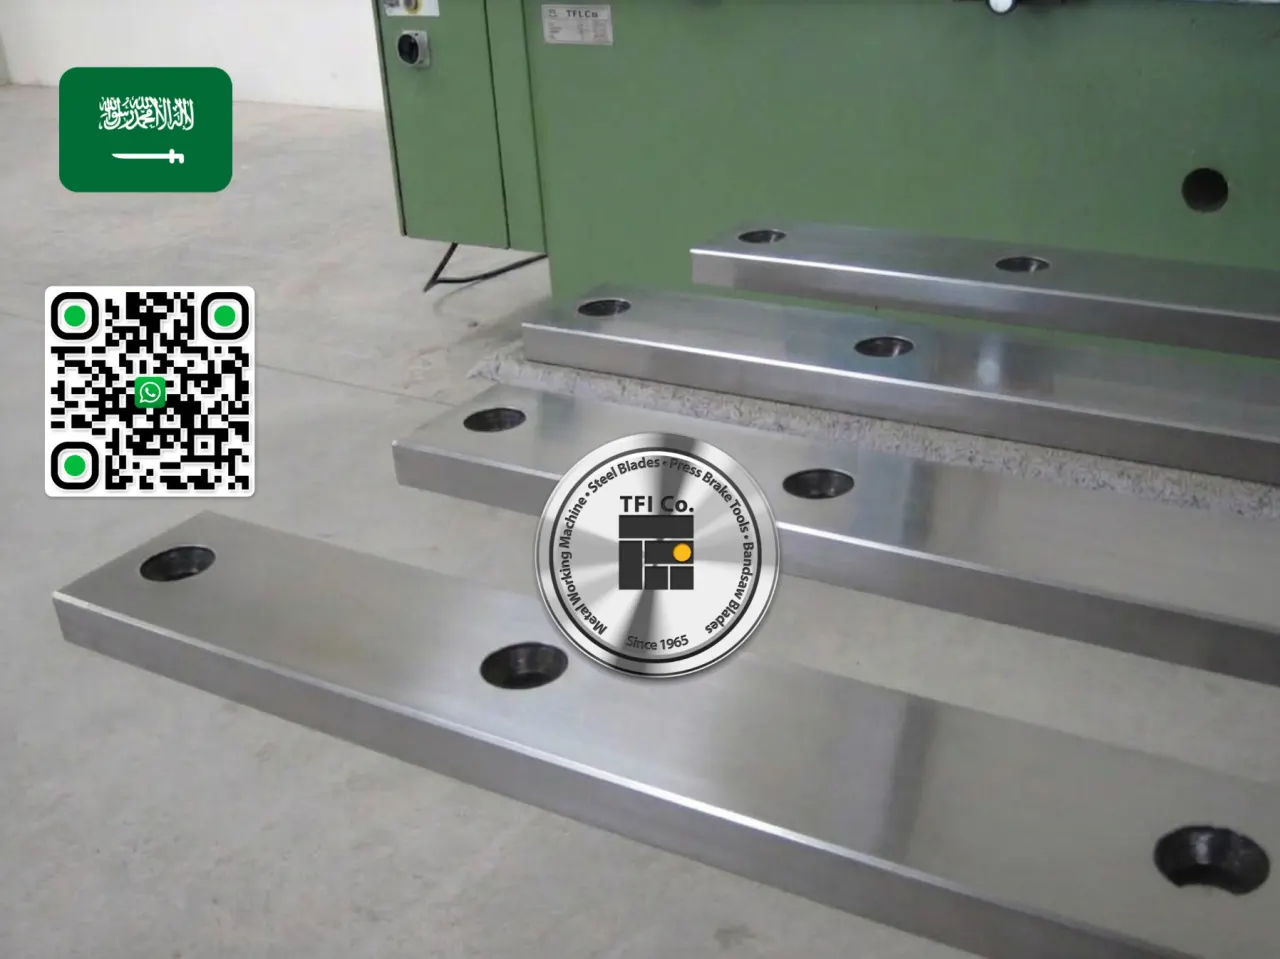
Ножи для гильотинных ножниц относятся к важнейшим компонентам металлообработки и машиностроения. Являясь ведущим производителем стальных ножей и промышленных ножей длиной до 6 метров, TFI специализируется на изготовлении цельных ножей для ножниц размером 3100 x 75 мм, специально разработанных для гильотинных ножниц на металлообрабатывающих предприятиях. Хотя изготовление таких ножей большой длины цельными даёт несравненные конструктивные преимущества, оно также порождает весьма сложные технологические задачи в процессе производства.
1. Преимущества цельного изготовления
- Более высокая точность реза: В цельных ножах нет швов, стыков и ступеней. Это обеспечивает идеально ровный рез без заусенцев по всей длине 3,1 метра.
- Равномерное распределение напряжений: При ударе о лист металла усилие машины равномерно распределяется по всему ножу, что исключает риск поломки в местах стыков — типичной проблемы многосекционных ножей.
- Более лёгкая регулировка: Настройка зазора между верхним и нижним ножами при цельной конструкции значительно быстрее и точнее.
2. Выбор высококачественного материала
Для ножа длиной 3100 мм и шириной 75 мм крайне важно выбрать марку стали с идеальным балансом твёрдости и вязкости. Наиболее распространённые легированные стали:
- Сталь 1.2379 (D2): Оптимальный выбор для резки тонких и средних листов, отличается исключительной износостойкостью.
- Сталь 1.2767 или 1.2344 (H13): Лучше всего подходит для более толстых плит или переменной толщины благодаря повышенной вязкости и высокой ударной стойкости.
3. Основные этапы производства в TFI
Изготовление детали такой значительной длины и относительно небольшой ширины требует строгого соблюдения жёстких инженерных стандартов на трёх основных этапах:
A) Высокоточная предварительная обработка
- Исходный слиток должен пройти тщательную ковку, чтобы гарантировать однородную металлургическую зернистую структуру.
- Черновая обработка (фрезерование) выполняется с очень точными допусками на размеры и оставляет оптимальный припуск под окончательное шлифование.
B) Сложность термообработки
Главное техническое препятствие при изготовлении ножа длиной 3100 мм — предотвращение деформации (коробления) при закалке.
- Вертикальные вакуумные печи: Чтобы избежать изгиба, ножи подвешивают вертикально и закаливают по строго контролируемым температурным режимам.
- Оптимальная твёрдость: Стандартная твёрдость таких ножей поддерживается в пределах 54–60 HRC (по Роквеллу, шкала C) в зависимости от конкретного применения и типа листового металла.
- Отпуск: Для стабилизации кристаллической структуры стали и снятия остаточных напряжений обязательны минимум два-три цикла отпуска.
C) Прецизионное окончательное шлифование
После термообработки нож закрепляют на плоскошлифовальных станках с магнитным столом большой длины.
- Допуск параллельности: На всём протяжении 3,1 метра отклонение от параллельности не должно превышать нескольких сотых долей миллиметра.
- Острота кромки: Угол режущей кромки (обычно от 80 до 85 градусов) шлифуется с абсолютной точностью, при этом применяется специальное охлаждение, исключающее любые прижоги режущей кромки.
Заключение
Инвестиции в цельный гильотинный нож для ножниц 3100 x 75 мм гарантируют увеличенный срок службы и превосходное качество реза на производственной линии. Способность TFI изготавливать промышленные ножи длиной до 6 метров свидетельствует о мастерстве в области передовой термообработки и прецизионной механической обработки: риск деформации исключается, а металлообрабатывающие предприятия по всему миру получают продукцию высочайшего мирового уровня.
- Раздел
- металлообработка
- Обновлено
- 4 октября 2026 г.
- Время чтения
- 3 мин чтения
Обсудите это с нашей командой
Расскажите, что Вам нужно, и наша команда ответит по электронной почте.
Отправить запрос