En esta página5
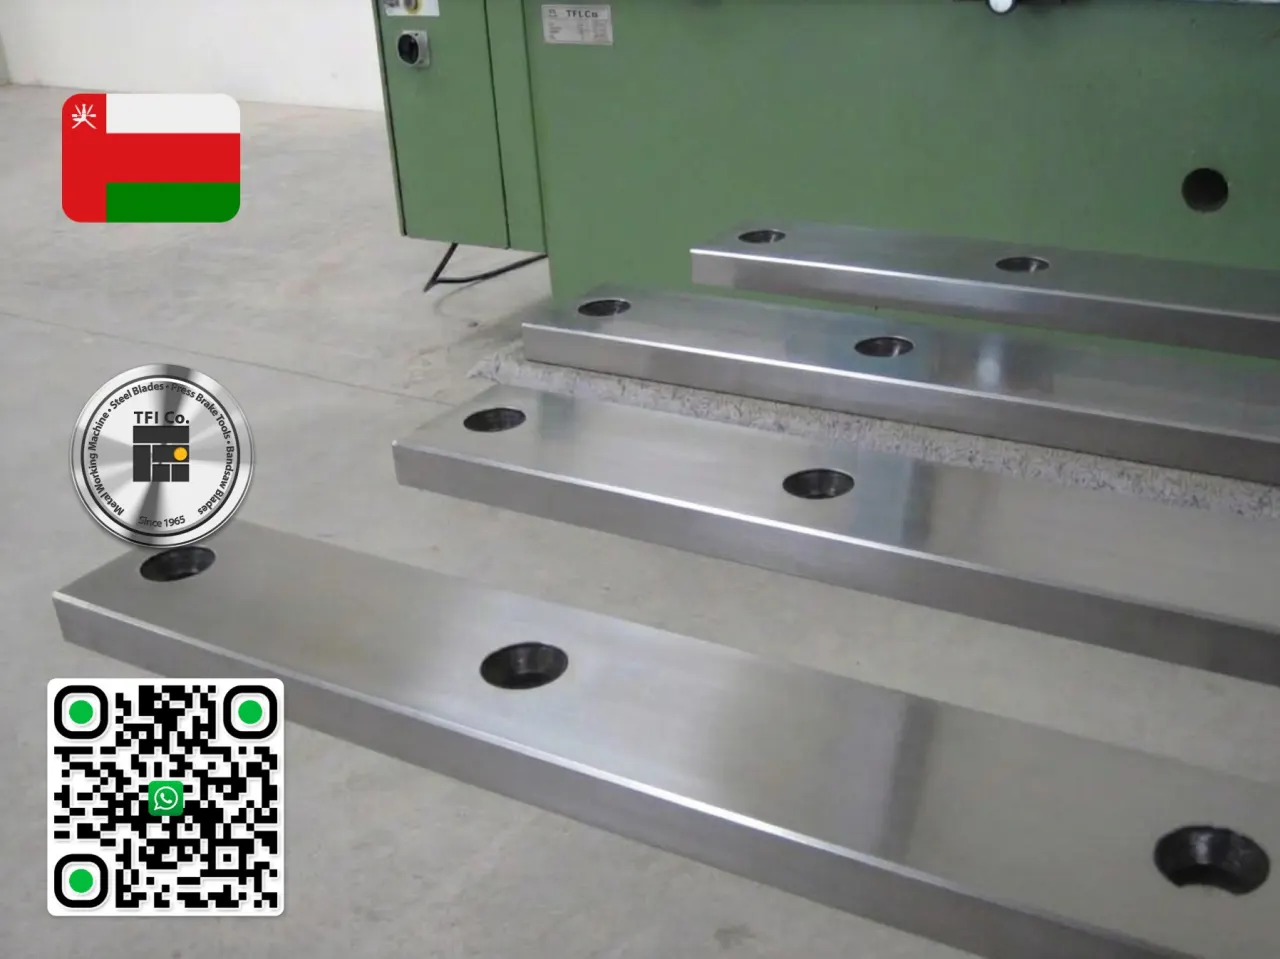
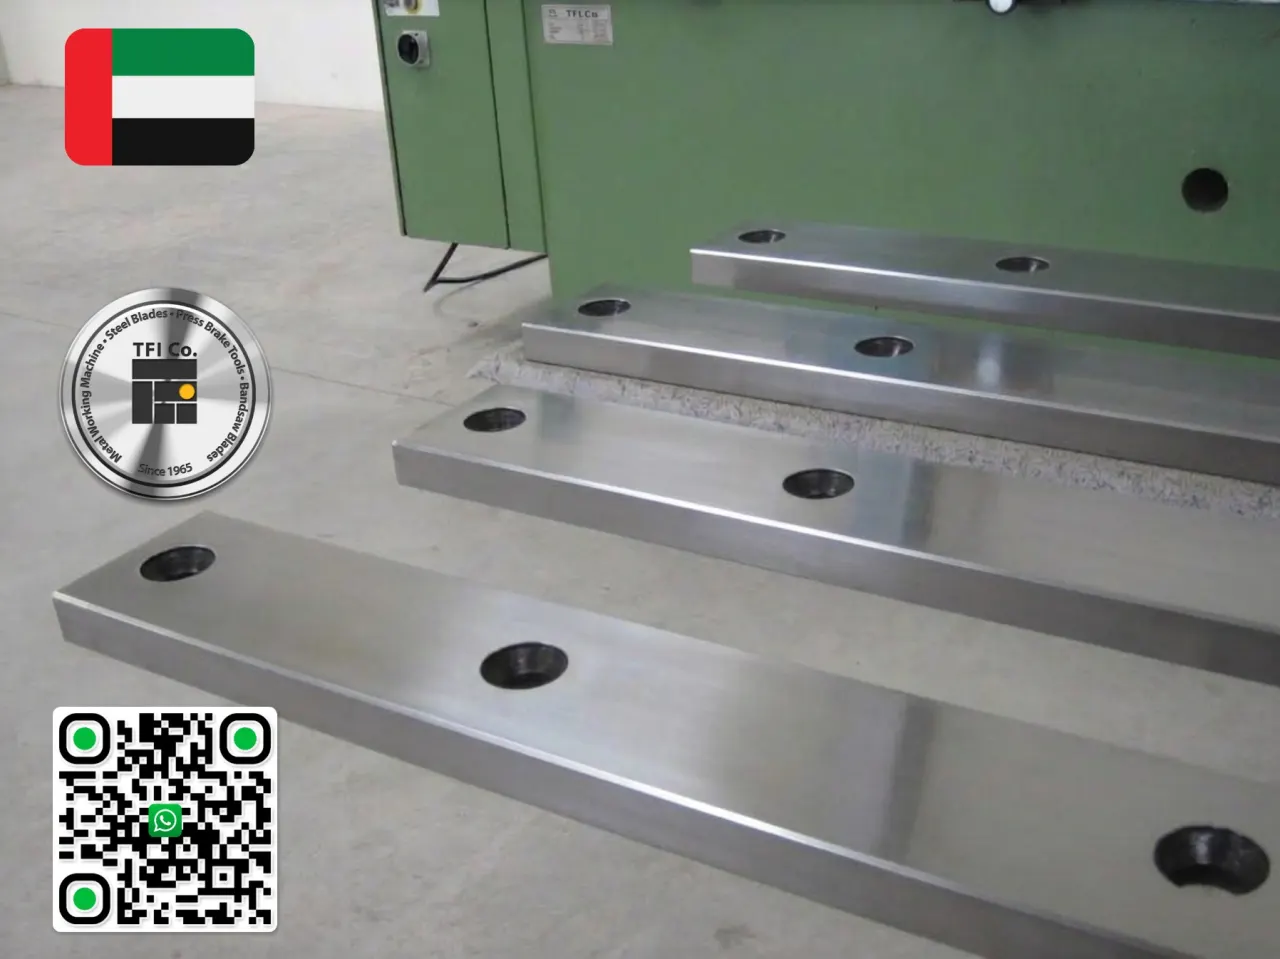
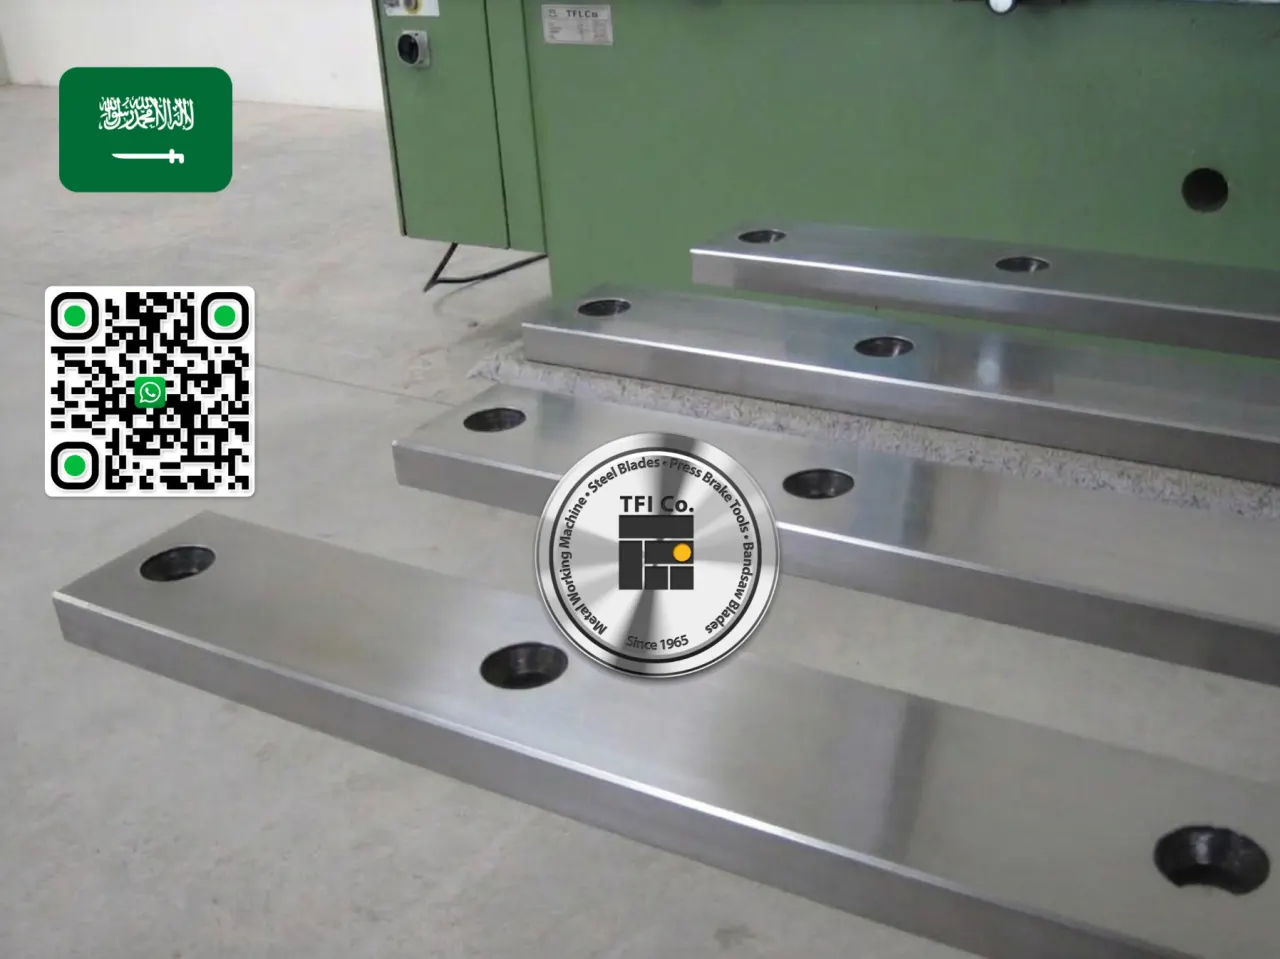
Las cuchillas de cizalla se cuentan entre los componentes más críticos de las industrias metalúrgica y de construcción de maquinaria. Como fabricante líder de cuchillas de acero y cuchillas industriales con una capacidad de longitud de hasta 6 metros, TFI se especializa en la fabricación de cuchillas de cizalla monopieza de 3100 x 75 mm, diseñadas específicamente para las cizallas de las fábricas metalúrgicas. Si bien fabricar estas cuchillas largas en una sola pieza ofrece ventajas estructurales incomparables, también plantea retos técnicos muy complejos en la fabricación.
1. Ventajas de la fabricación monopieza
- Mayor precisión de corte: Las cuchillas monopieza no tienen uniones, juntas ni escalones. Esto garantiza un corte perfectamente uniforme y sin rebabas en los 3,1 metros de longitud.
- Distribución uniforme de la tensión: Al impactar contra la chapa, la fuerza de la máquina se reparte de manera homogénea por toda la cuchilla, lo que elimina el riesgo de rotura en los puntos de unión, un problema habitual en las cuchillas de varios segmentos.
- Calibración más sencilla: Ajustar la holgura entre las cuchillas superior e inferior es mucho más rápido y preciso con un diseño monopieza.
2. Selección de materiales de primera calidad
Para una cuchilla de 3100 mm de longitud y 75 mm de ancho, es fundamental elegir una calidad de acero que logre el equilibrio perfecto entre dureza y tenacidad. Los aceros aleados más utilizados son:
- Acero 1.2379 (D2): La opción ideal para cortar chapas finas y medias, con una resistencia al desgaste excepcional.
- Acero 1.2767 o 1.2344 (H13): El más indicado para chapas gruesas o de espesor variable por su tenacidad superior y su alta resistencia al impacto.
3. Etapas clave de fabricación en TFI
Fabricar una pieza de esta longitud considerable y de anchura relativamente reducida exige respetar estrictamente rigurosos estándares de ingeniería a lo largo de tres fases principales:
A) Premecanizado de alta precisión
- El lingote en bruto debe someterse a un proceso de forja exhaustivo para garantizar una estructura de grano metalúrgico uniforme.
- El desbaste (fresado) se ejecuta con tolerancias dimensionales muy precisas y deja el sobrematerial óptimo para el rectificado final.
B) El reto del tratamiento térmico
El mayor obstáculo técnico en una cuchilla de 3100 mm de longitud es evitar la distorsión (alabeo) durante el proceso de temple.
- Hornos de vacío verticales: Para evitar la flexión, las cuchillas se cuelgan en vertical y se templan con perfiles de temperatura estrictamente controlados.
- Dureza óptima: La dureza estándar de estas cuchillas se mantiene entre 54 y 60 HRC (Rockwell C), según la aplicación concreta y el tipo de chapa.
- Revenido: Es obligatorio un mínimo de dos a tres ciclos de revenido para estabilizar la estructura cristalina del acero y aliviar las tensiones residuales.
C) Rectificado final de precisión
Tras el tratamiento térmico, la cuchilla se monta en rectificadoras planas magnéticas de bancada larga.
- Tolerancia de paralelismo: En los 3,1 metros de longitud, cualquier desviación del paralelismo no debe superar unas pocas centésimas de milímetro.
- Afilado del filo: El ángulo del filo de corte (normalmente de 80 a 85 grados) se rectifica con absoluta precisión, con una refrigeración especializada que evita cualquier quemado térmico en el filo.
Conclusión
Invertir en una cuchilla de cizalla de guillotina monopieza de 3100 x 75 mm garantiza una vida útil prolongada y una calidad de corte superior en la línea de producción. La capacidad de TFI para fabricar cuchillas industriales de hasta 6 metros demuestra un dominio del tratamiento térmico avanzado y del mecanizado de precisión, que elimina los riesgos de distorsión y lleva los más altos estándares mundiales a las fábricas metalúrgicas de todo el mundo.
- Sección
- metalurgia
- Actualizado
- 4 de octubre de 2026
- Tiempo de lectura
- 3 min de lectura
Consúltelo con nuestro equipo
Indíquenos lo que necesita y nuestro equipo le responderá por correo electrónico.
Enviar una consulta