Nesta página5
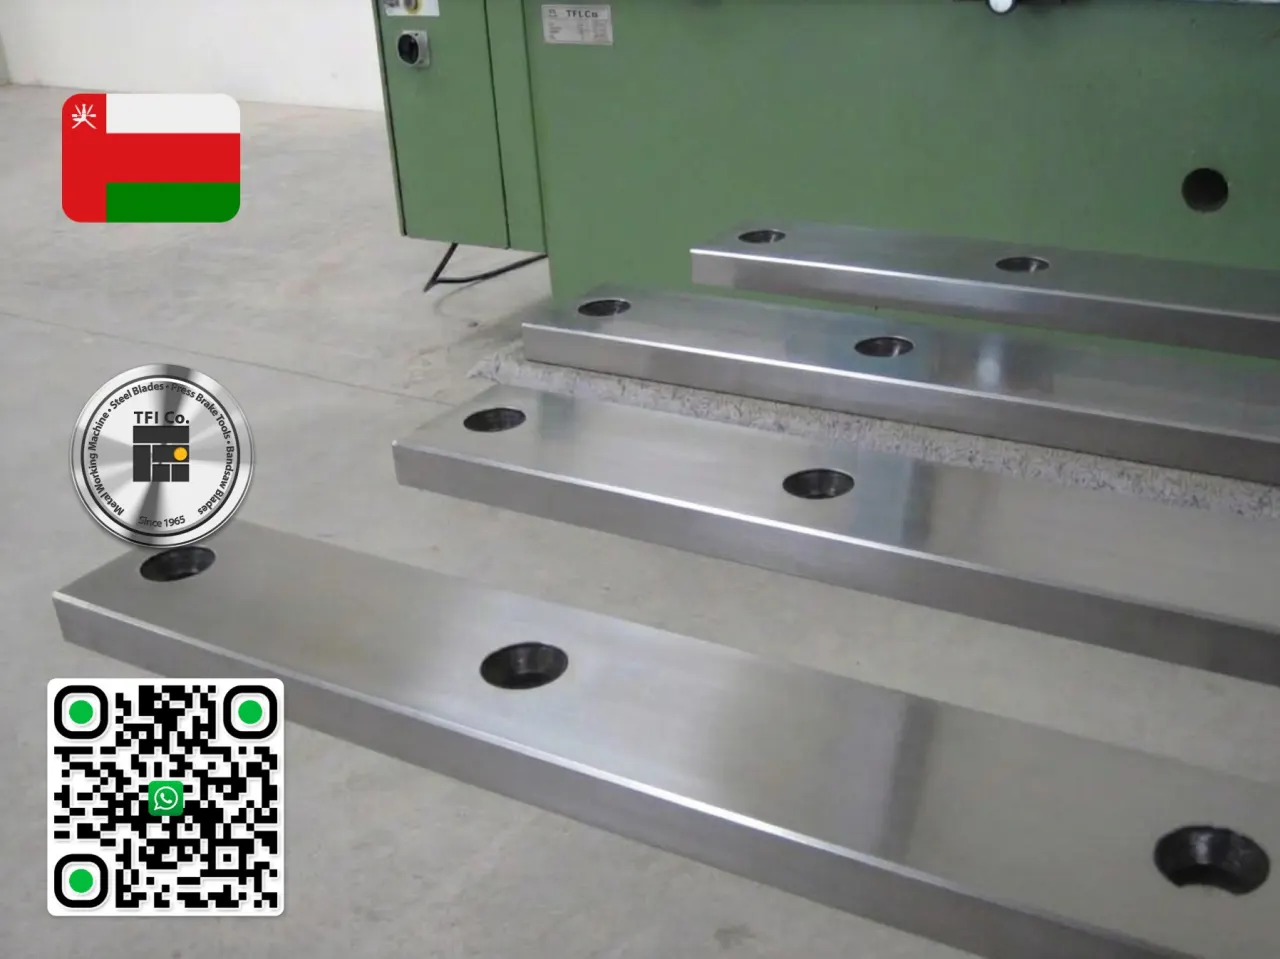
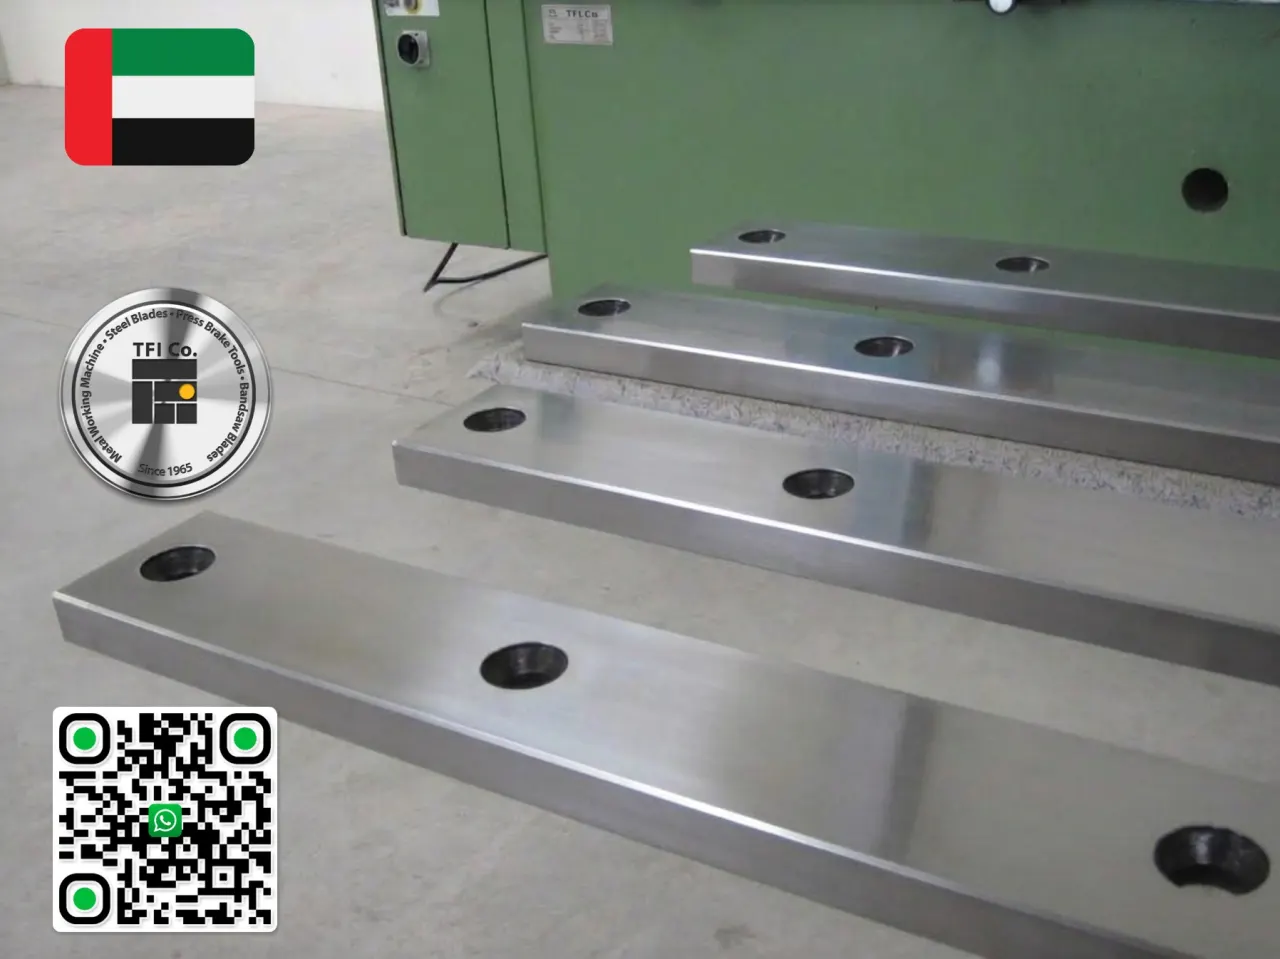
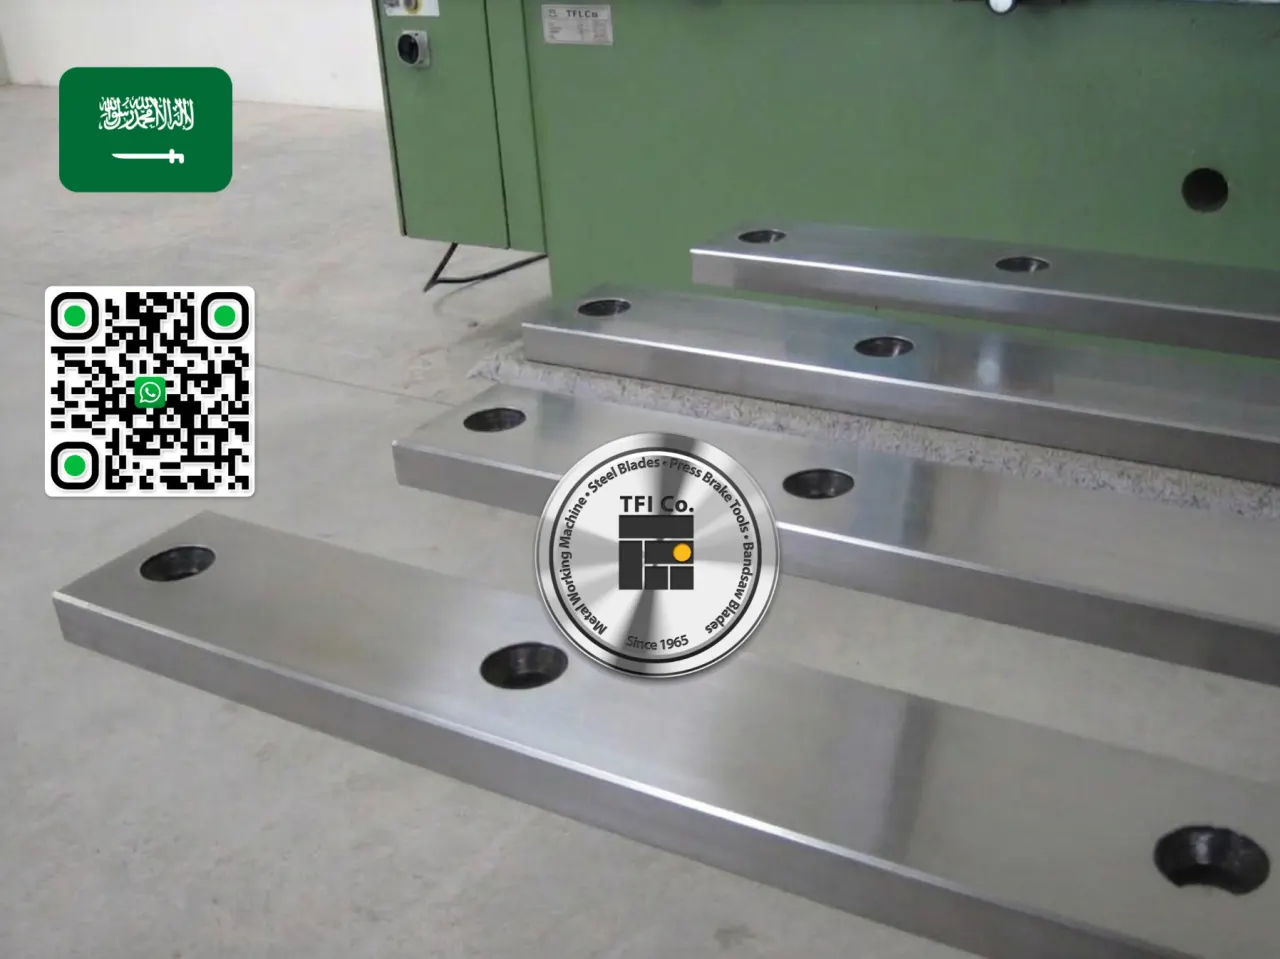
As lâminas de cisalha estão entre os componentes mais críticos das indústrias metalúrgica e de construção de máquinas. Como fabricante líder de lâminas de aço e facas industriais com capacidade de comprimento de até 6 metros, a TFI é especializada na fabricação de facas de guilhotina inteiriças medindo 3100 x 75 mm, projetadas especificamente para as cisalhas de fábricas metalúrgicas. Produzir essas lâminas em grandes comprimentos, em peça única, oferece vantagens estruturais incomparáveis, mas também traz desafios técnicos muito complexos durante a fabricação.
1. Vantagens da fabricação em peça única
- Maior precisão de corte: As lâminas inteiriças não têm emendas, juntas nem degraus. Isso garante um corte perfeitamente uniforme e sem rebarbas em todo o comprimento de 3,1 metros.
- Distribuição uniforme de tensões: No impacto contra a chapa metálica, a força da máquina se distribui de modo equilibrado por toda a lâmina, eliminando o risco de quebra nos pontos de junção, um problema comum em lâminas de vários segmentos.
- Calibração mais fácil: Ajustar a folga entre as facas superior e inferior é bem mais rápido e preciso com um projeto de peça única.
2. Seleção de material premium
Para uma lâmina de 3100 mm de comprimento e 75 mm de largura, é vital escolher um aço que equilibre perfeitamente dureza e tenacidade. Os aços-liga mais utilizados incluem:
- Aço 1.2379 (D2): A escolha ideal para o corte de chapas finas a médias, com excepcional resistência ao desgaste.
- Aço 1.2767 ou 1.2344 (H13): Mais indicado para chapas grossas ou espessuras variáveis, graças à tenacidade superior e à alta resistência ao impacto.
3. Principais etapas de fabricação na TFI
A fabricação de uma peça com este comprimento considerável e largura relativamente estreita exige o cumprimento rigoroso de padrões de engenharia exigentes em três fases principais:
A) Pré-usinagem de alta precisão
- O lingote bruto deve passar por um processo de forjamento completo para garantir uma estrutura de grão metalúrgico uniforme.
- A usinagem de desbaste (fresamento) é executada com tolerâncias dimensionais muito precisas, deixando a sobremedida ideal para a retificação final.
B) O desafio do tratamento térmico
O maior obstáculo técnico em uma lâmina de 3100 mm de comprimento é evitar a distorção (empenamento) durante a têmpera.
- Fornos a vácuo verticais: Para evitar o empenamento, as lâminas são suspensas na vertical e temperadas sob perfis de temperatura rigorosamente monitorados.
- Dureza ideal: A dureza padrão dessas lâminas é mantida entre 54 e 60 HRC (Rockwell C), conforme a aplicação específica e o tipo de chapa metálica.
- Revenimento: São obrigatórios no mínimo dois a três ciclos de revenimento para estabilizar a estrutura cristalina do aço e aliviar as tensões residuais.
C) Retificação final de precisão
Após o tratamento térmico, a lâmina é montada em retificadoras planas magnéticas de mesa longa.
- Tolerância de paralelismo: Ao longo de todo o vão de 3,1 metros, qualquer desvio de paralelismo não deve exceder poucos centésimos de milímetro.
- Afiação do gume: O ângulo do gume (normalmente de 80 a 85 graus) é retificado com precisão absoluta, com refrigeração especializada para evitar qualquer queima térmica no gume.
Conclusão
Investir em uma faca de guilhotina inteiriça de 3100 x 75 mm garante vida útil prolongada e qualidade de corte superior na linha de produção. A capacidade da TFI de fabricar facas industriais de até 6 metros reflete o domínio do tratamento térmico avançado e da usinagem de precisão, eliminando riscos de distorção e entregando os mais altos padrões globais a fábricas metalúrgicas do mundo todo.
- Seção
- metalurgia
- Atualizado
- 4 de outubro de 2026
- Tempo de leitura
- 3 min de leitura
Fale sobre isso com nossa equipe
Diga-nos do que você precisa e nossa equipe responde por e-mail.
Enviar uma solicitação