このページの内容13
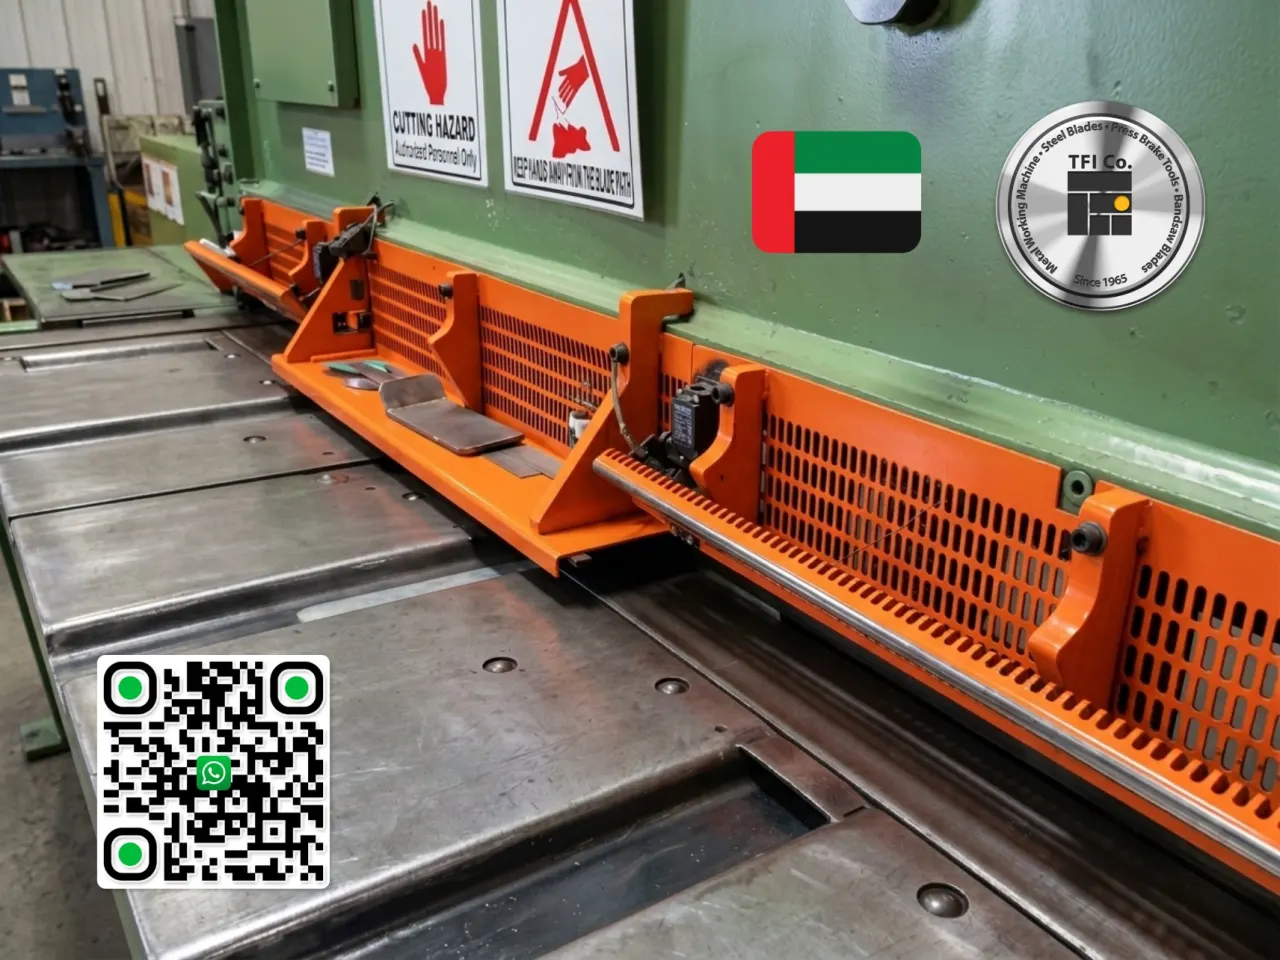
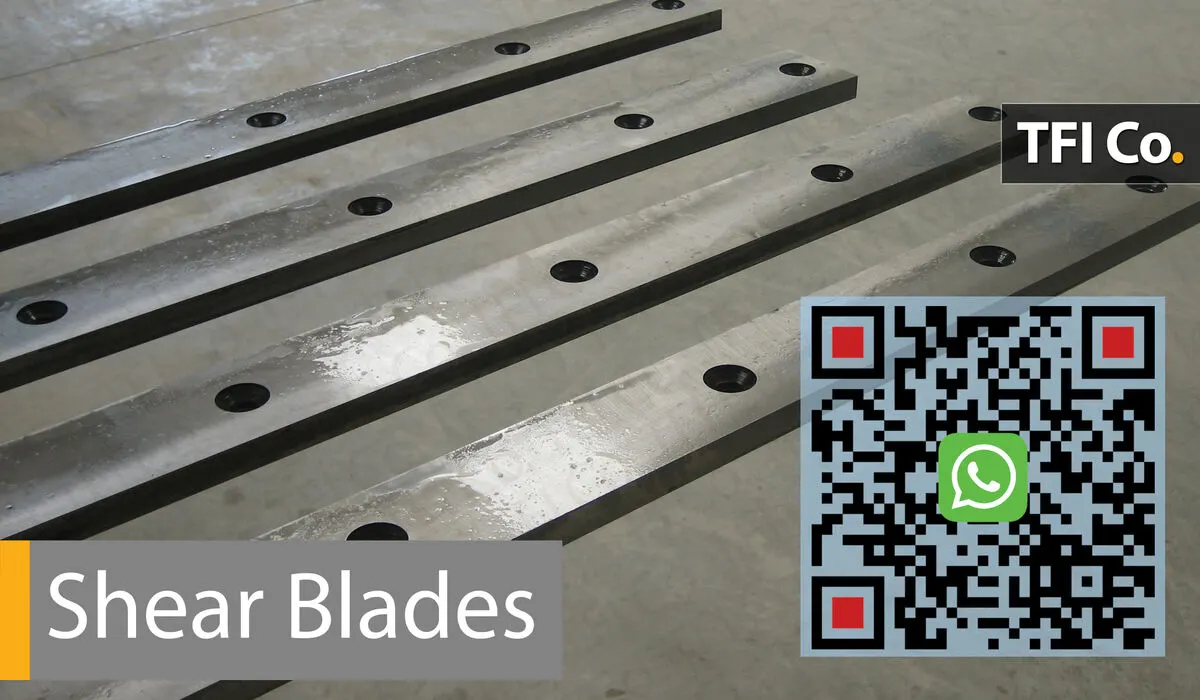
TFI Co. は、鉄鋼加工・金属加工工場のシャーリングマシン用シャーブレード(ギロチン刃とも呼ばれます)を製造しています。当社は1965年からスチールブレードと機械刃物を製造しており、これまでに12,000本以上を生産してきました。一体型の刃は最長6メートルまで製作でき、刃先に継ぎ目がありません。
すべての刃は受注生産です。サイズ、切断する鋼材、お使いの機械をお知らせいただければ、それに合わせて刃を製作し、取り付け、または既存の刃を再研磨いたします。お見積りは24-48時間以内にお送りします。
シャーブレードの概要
| 項目 | 当社の対応 |
|---|---|
| 長さ | 一体型で最長6 m(例:3100 × 75 mm、3150 × 70 × 20 mm、3200 × 75 × 20 mm) |
| 鋼種 | 1.2379(D2)、1.2767、1.2344(H13) |
| 硬度 | 54-60 HRC、焼戻し二~三回 |
| 刃先数 | 形状に応じて1本あたり2または4 |
| 刃先角度 | 通常80-85° |
| 切断できる板材 | 軟鋼およびステンレス鋼、0.5 mmから20 mm超まで |
| 対応機械 | ギロチンシャー、スイングビームシャー、アイアンワーカー、鉄筋カッター |
| 再研磨 | 最長4500 mmの刃に対応、UAE全域で集荷・配送 |
| お見積り | 24-48時間以内 |
長さ
- 当社の対応
- 一体型で最長6 m(例:3100 × 75 mm、3150 × 70 × 20 mm、3200 × 75 × 20 mm)
鋼種
- 当社の対応
- 1.2379(D2)、1.2767、1.2344(H13)
硬度
- 当社の対応
- 54-60 HRC、焼戻し二~三回
刃先数
- 当社の対応
- 形状に応じて1本あたり2または4
刃先角度
- 当社の対応
- 通常80-85°
切断できる板材
- 当社の対応
- 軟鋼およびステンレス鋼、0.5 mmから20 mm超まで
対応機械
- 当社の対応
- ギロチンシャー、スイングビームシャー、アイアンワーカー、鉄筋カッター
再研磨
- 当社の対応
- 最長4500 mmの刃に対応、UAE全域で集荷・配送
お見積り
- 当社の対応
- 24-48時間以内
製作するブレード
| ブレード | 機械 | 用途 |
|---|---|---|
| ギロチンシャーブレード | 油圧式・機械式ギロチンシャー | 薄板・厚板の直線切断 |
| スイングビームシャーブレード | スイングビームシャー | 薄板・厚板の直線切断 |
| 一体型ロングブレード | 最大幅6 mのシャー | 板の全長にわたる一回の連続切断 |
| ノッチングシャーブレード | ノッチングマシン | 板金のコーナー切り欠き |
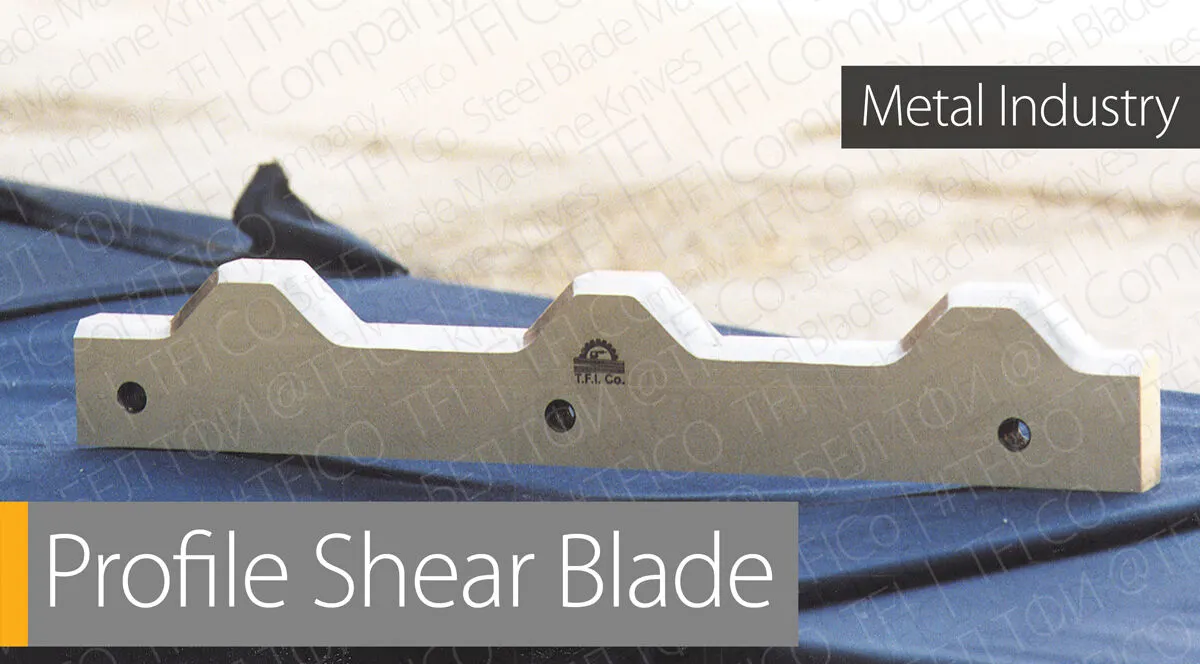
| サンドイッチパネル用プロファイルブレード | パネル用ギロチン | 波形の屋根・壁パネルをプロファイル形状に沿って切断 |
| 鉄筋カッター用ブレード | 鉄筋カッター | 鉄筋の切断 |
| コーナー・アングル用ブレード | アイアンワーカー | アングル、フラットバー、形鋼の切断 |
ギロチンシャーブレード
- 機械
- 油圧式・機械式ギロチンシャー
- 用途
- 薄板・厚板の直線切断
スイングビームシャーブレード
- 機械
- スイングビームシャー
- 用途
- 薄板・厚板の直線切断
一体型ロングブレード
- 機械
- 最大幅6 mのシャー
- 用途
- 板の全長にわたる一回の連続切断
ノッチングシャーブレード
- 機械
- ノッチングマシン
- 用途
- 板金のコーナー切り欠き
サンドイッチパネル用プロファイルブレード
- 機械
- パネル用ギロチン
- 用途
- 波形の屋根・壁パネルをプロファイル形状に沿って切断
鉄筋カッター用ブレード
- 機械
- 鉄筋カッター
- 用途
- 鉄筋の切断
コーナー・アングル用ブレード
- 機械
- アイアンワーカー
- 用途
- アングル、フラットバー、形鋼の切断
また、お客様の図面に基づく冷間用・熱間用シャーナイフや、上刃と下刃のマッチドペアも製作いたします。
一体型ブレードを選ぶ理由
- 精密な切断。継ぎ目や段差がないため、全長にわたって均一でバリのない切断が得られます。
- 応力の均一化。機械の力が刃全体に均等に分散されるため、分割刃でよく起こる継ぎ目からの破損がありません。
- 調整が容易。上刃と下刃のクリアランスを、より速く正確に調整できます。
鋼種と硬度
細長い刃には、刃先を保つ硬さと欠けを防ぐ靭性の適切なバランスが求められます。当社は切断する板材に応じて鋼種を選定します。
| 鋼種 | 最適な用途 | 理由 |
|---|---|---|
| 1.2379(D2) | 薄板~中厚板 | 非常に高い耐摩耗性:刃先の切れ味が長持ちします |
| 1.2767 | 厚板 | 高い靭性と耐衝撃性 |
| 1.2344(H13) | 厚板または板厚が変わる場合 | 高い靭性と耐衝撃性 |
1.2379(D2)
- 最適な用途
- 薄板~中厚板
- 理由
- 非常に高い耐摩耗性:刃先の切れ味が長持ちします
1.2767
- 最適な用途
- 厚板
- 理由
- 高い靭性と耐衝撃性
1.2344(H13)
- 最適な用途
- 厚板または板厚が変わる場合
- 理由
- 高い靭性と耐衝撃性
刃は用途と板材に応じて54-60 HRCに焼入れし、内部応力を除去するために二~三回焼戻しを行います。
ロングブレードの製造工程
- 鍛造と前加工。均一な結晶組織を得るために鋼材を鍛造し、最終研削分だけを残して厳しい公差でフライス加工します。
- 歪みのない熱処理。ロングブレードは焼入れ中、真空炉内で垂直に吊るすため、まっすぐな状態を保ちます。
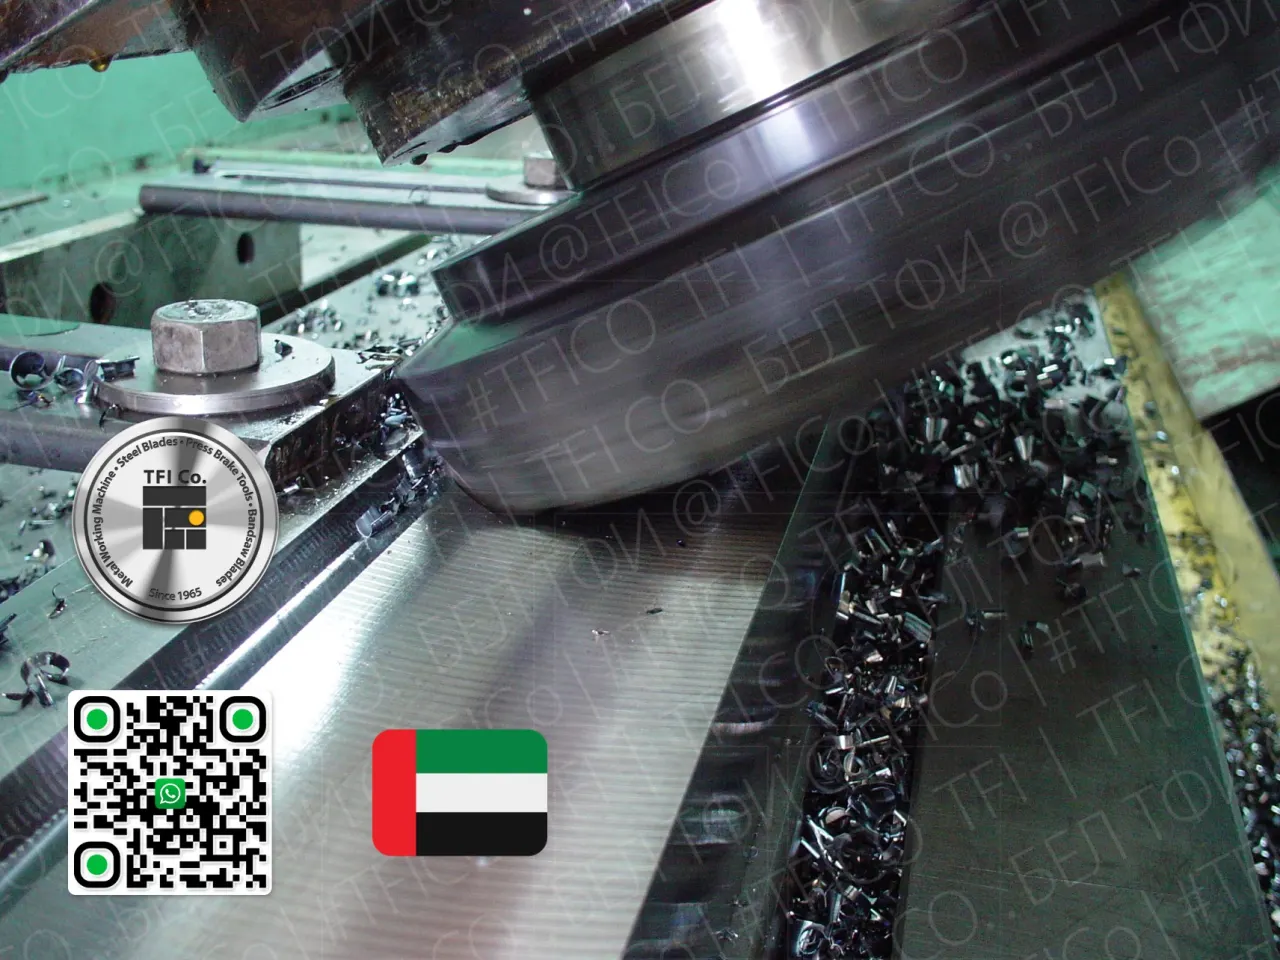
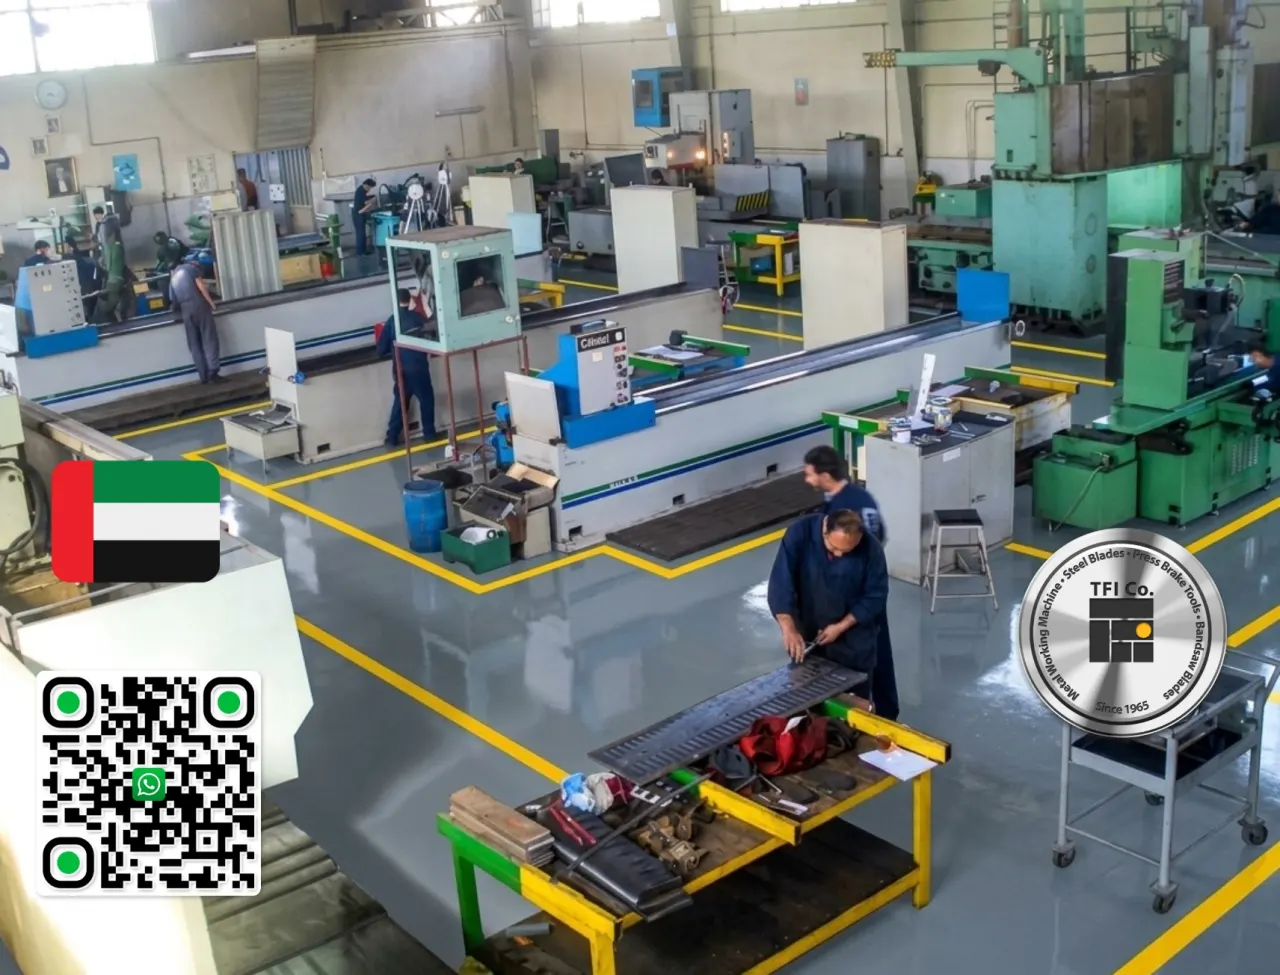
- 精密研削。ロングベッドの磁気平面研削盤で、全長にわたり平行度を数百分の一ミリ以内に保ちます。刃先は常時冷却しながら研削するため、硬度が保たれます。
刃先は2面または4面
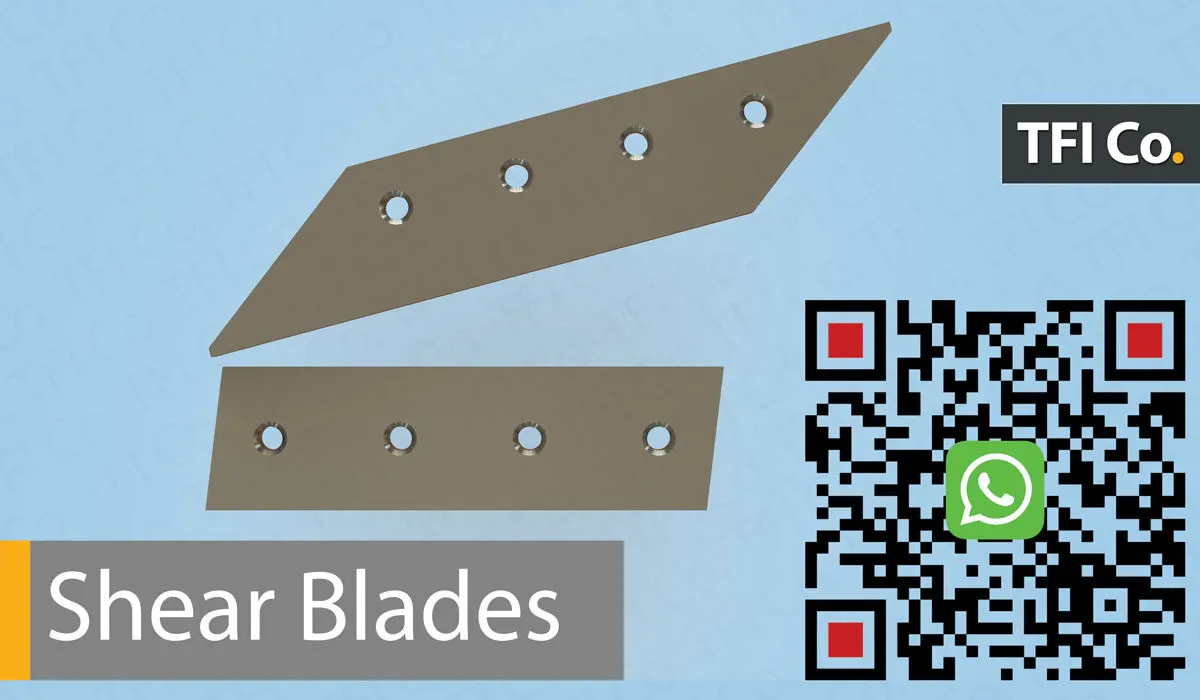
断面が長方形の刃には四つの刃先があり、一つの刃先が摩耗したら刃を回転または反転させ、新しい刃先で再び切断できます。断面が傾斜(テーパー)した刃は、上刃によく使われ、刃先は二つです。刃先が多いほど、再研磨までにより多く切断できます。
切断できる材料
当社のシャーブレードは、厚さ0.5 mmから20 mm超までの軟鋼(MS)およびステンレス鋼(SS)板を、まっすぐできれいな切断面で切断します。刃はお使いの機械のサイズと穴配置に合わせて製作します。
取り付けとお手入れ
当社の技術者が、長さ3メートルまでのシャーブレードを現地で取り付けます。まず機械の電源を切って切り離し、機械メーカーの指示に従って新しい刃を切断線に合わせ、しっかり固定し、真直度を確認したうえで試し切りを行って完了します。
刃の切れ味を長く保つために:
- 刃を定期的に清掃し、切りくずや付着物を取り除いてください。
- 摩耗、欠け、亀裂がないか点検してください。
- 刃先を鋭く保ち、大きく摩耗する前に再研磨してください。
- 刃をローテーションして新しい刃先を使い、摩耗を分散させてください。
- 錆や腐食を防ぐため、薄く油を塗っておいてください。
再研磨・刃付け直し
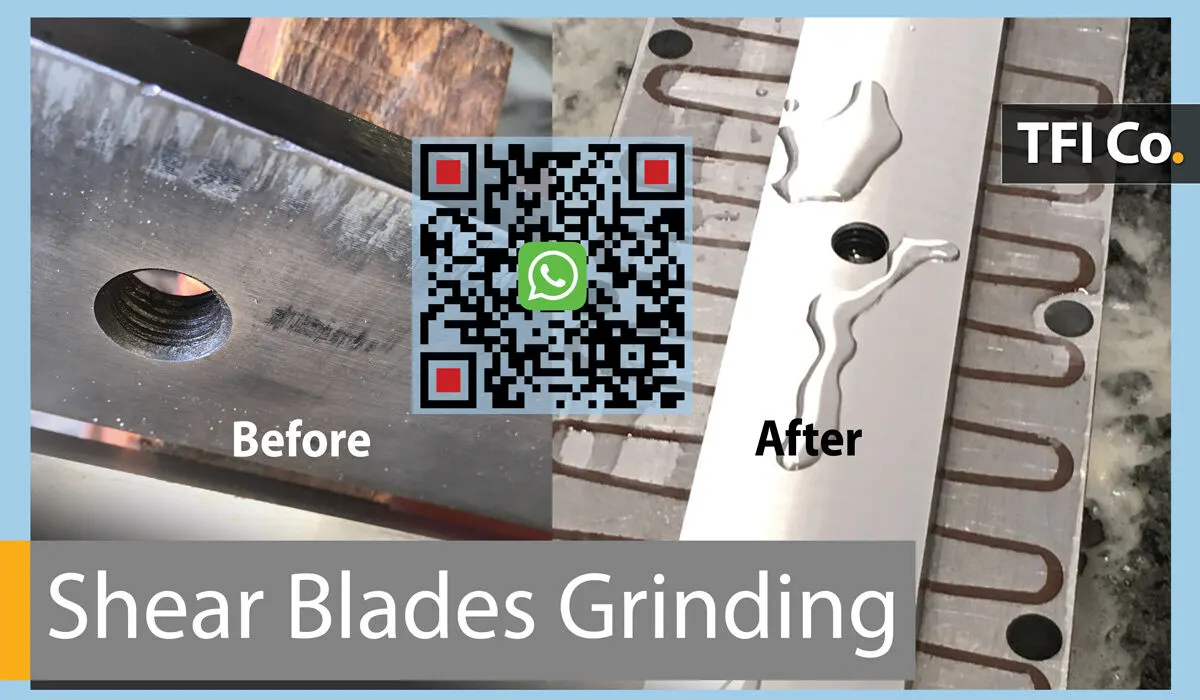
摩耗した刃を交換する必要はありません。当社は長さ4500 mmまでのシャーブレードを、磁気ベッドと即時冷却を備えたCNC研削盤で再研磨し、刃先全体で鋼の硬度を均一に保ちます。UAE国内では、お客様の工場で刃を回収し、再研磨後にお届けします。
お見積りに必要な情報
| 情報 | 例 |
|---|---|
| 刃のサイズ(長さ × 幅 × 厚さ) | 3100 × 75 × 20 mm |
| 刃先の数 | 2または4 |
| 穴配置 | 寸法入りの図面または写真 |
| 切断する材料と最大板厚 | ステンレス鋼、6 mm |
| 機械 | ギロチンまたはスイングビーム、メーカーとトン数 |
| 数量と納入国 | 1組、サウジアラビア |
刃のサイズ(長さ × 幅 × 厚さ)
- 例
- 3100 × 75 × 20 mm
刃先の数
- 例
- 2または4
穴配置
- 例
- 寸法入りの図面または写真
切断する材料と最大板厚
- 例
- ステンレス鋼、6 mm
機械
- 例
- ギロチンまたはスイングビーム、メーカーとトン数
数量と納入国
- 例
- 1組、サウジアラビア
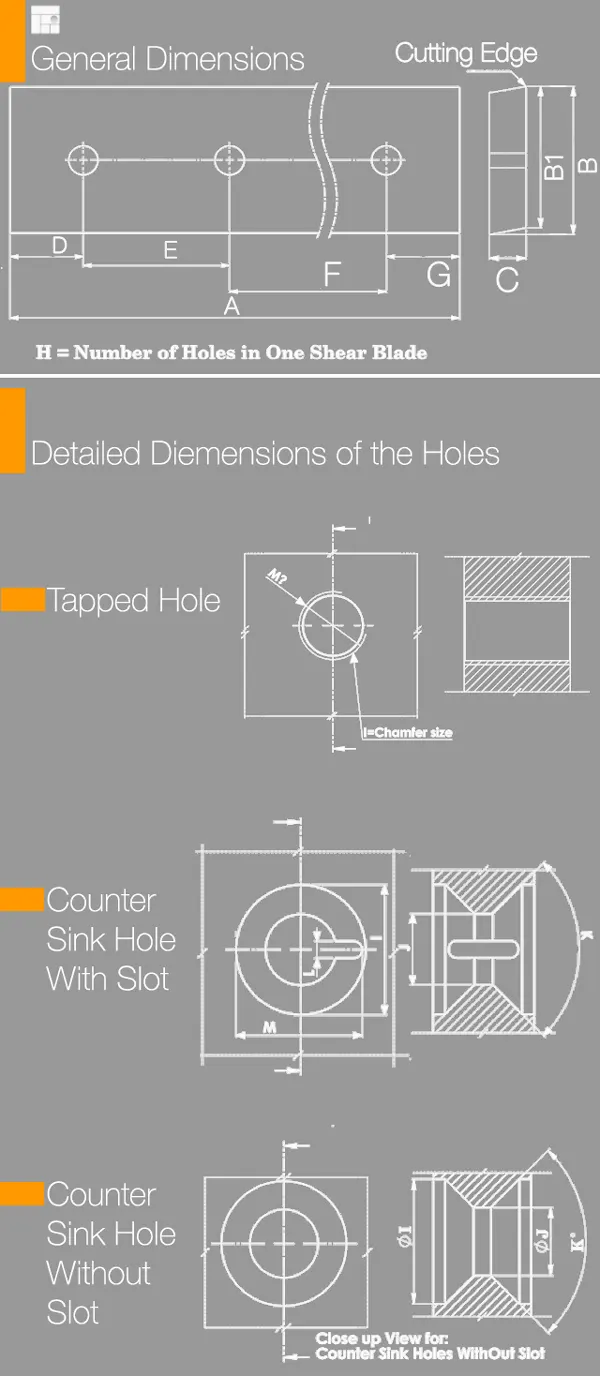
価格は、切断する材料、機械のトン数と種類、刃が一体型か分割型かによって異なります。24-48時間以内に、価格と納期を明記したお見積りをお送りします。
配送先
当社はUAEでシャーブレードを製造し、UAE(ドバイ、アブダビ、シャルジャ、ラアス・アル=ハイマ)、サウジアラビア(リヤド、ジッダ)、オマーン(マスカット)、カタール、クウェート、バーレーン、イラク、米国、ベラルーシ(ミンスク)、ロシア、ドイツ(レムシャイト)へお届けしています。その他の国へもご要望に応じて対応いたします。
よくあるご質問
シャーブレードとギロチン刃は同じものですか?
はい。どちらもシャーリングマシンの直刃を指す名称で、上刃と下刃の間で金属板を切断します。
分割刃ではなく一体型の刃を選ぶ理由は何ですか?
一体型の刃は刃先が連続しているため、全長にわたって同じ切断品質が得られます。力が均等に分散されるので破損する継ぎ目がなく、クリアランスの調整もより速く正確に行えます。
自社の機械に適した鋼種はどれですか?
薄板~中厚板には、1.2379(D2)が最も長く切れ味を保ちます。厚板や板厚が変わる場合は、より靭性の高い1.2767または1.2344(H13)が安心です。切断する材料をお知らせいただければ、最適な鋼種をご提案します。
刃先はいくつありますか?
長方形の刃は四つ、傾斜(テーパー)刃は二つです。刃を回して新しい刃先を使うことで摩耗を分散させ、再研磨の時期を遅らせることができます。
図面から刃を製作できますか?
はい。お客様の図面に基づき、長さ6メートルまでの冷間用・熱間用シャーナイフを製作します。
摩耗した刃の再研磨は可能ですか?
はい。長さ4500 mmまでのシャーブレードを即時冷却しながら再研磨するため、刃の硬度が保たれます。UAE国内では回収と返送も承ります。
価格はどのくらいで分かりますか?
サイズ、切断する材料、機械の詳細をいただいてから24-48時間以内です。
シャーブレードの詳細
- 更新日
- 2026年10月5日
- 読了時間
- 読了時間 7分
担当チームにご相談ください
ご要望をお知らせください。担当チームよりメールでご返信いたします。
お問い合わせを送信